Article Directory
Pergunte a um engenheiro de embalagens o que faz um frasco de perfume parecer confiável e a resposta não é o vidro. É a bomba. Uma bomba de spray de perfume de alumínio deve funcionar dentro de tolerâncias rígidas: o invólucro, o colar e as peças internas da válvula devem estar alinhados a uma fração de milímetro, ou a bomba vazará, pulverizará de forma irregular ou perderá a escorva. Compreender como essas bombas são fabricadas ajuda os compradores a avaliar a capacidade do fornecedor, definir expectativas realistas de qualidade e evitar falhas de embalagem na linha de envase.
Uma bomba de spray de perfume de alumínio não é um único material ou um único processo. É uma montagem de peças de metal, plástico e elastômero. O invólucro, o colar e a tampa de alumínio são geralmente formados a partir de uma bobina ou peça bruta de metal; o pistão, a haste e o bico do atuador são de plástico moldado por injeção; a mola e a esfera da válvula são de aço inoxidável; e a junta de vedação é feita de um elastômero compatível com formulações de fragrâncias.
Cada material é selecionado para um trabalho específico. O alumínio confere à bomba rigidez estrutural e um acabamento premium. O plástico proporciona movimento de baixo atrito e geometria de medição precisa. O aço inoxidável oferece força de mola consistente. A combinação destes materiais determina quantos microlitros de fragrância são dispensados, quanta força é necessária para pressionar o atuador e se a bomba permanece livre de vazamentos durante o transporte e armazenamento.
A maioria dos invólucros de bomba de alumínio começa como um disco plano cortado de uma bobina. Uma prensa puxa profundamente o disco em um copo, depois o redesenha e apara para atingir o diâmetro e a espessura da parede desejados. A mesma capacidade de estampagem e conformação produz colares e tampas de alumínio. A estampagem interna de alumínio é uma das razões pelas quais um fabricante pode controlar a espessura da parede antes da montagem da bomba.
Se a espessura da parede variar mesmo em alguns centésimos de milímetro, a crimpagem não poderá criar uma vedação uniforme ao redor do gargalo da garrafa. Rebarbas no aro podem danificar a junta. Arranhões superficiais podem tornar-se visíveis após a anodização. Esses problemas são melhor resolvidos na fase de estampagem, e não após a montagem da bomba.
As bombas de crimpagem dependem da capacidade da carcaça de se deformar em torno de um gargalo de vidro sem rachar. O diâmetro interno da carcaça, a profundidade da crimpagem e a condição do aro devem ser controlados. As bombas helicoidais, por outro lado, precisam de roscas formadas com precisão que combinem com o acabamento da garrafa.
Um exemplo desta construção em alumínio moldado é o Pulverizador fino da bomba da névoa do perfume do parafuso de alumínio de 20mm , que combina um diâmetro externo de 20,8 mm com uma caixa roscada de alumínio.
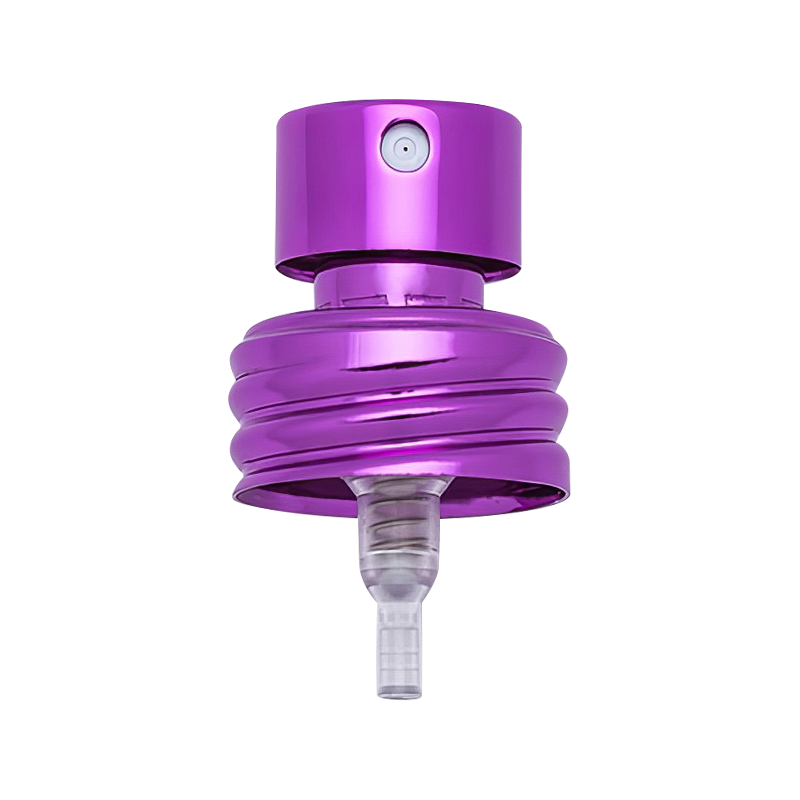 Pulverizador de bomba de névoa fina de perfume com parafuso de alumínio personalizado XY-LK-20.8CK 20mm OD20.8mm é especializado em bomba de névoa fina de perfume de parafuso de alumínio XY-LK-20.8CK 20mm personalizada e por atacado ... Ver Produto →
Dentro do invólucro de alumínio está o mecanismo da bomba: um pistão, uma haste, uma válvula de retenção esférica, uma mola e um tubo de imersão. A maioria desses componentes internos são de plástico e produzidos por moldagem por injeção. A sua precisão dimensional determina a dosagem por pulverização.
As bombas de fragrância são frequentemente descritas por sua produção, como um curso padrão de 90 microlitros. Esse número vem do diâmetro da câmara de medição e do comprimento efetivo do curso. Um pistão ligeiramente superdimensionado pode aumentar o atrito; um subdimensionado pode permitir que o líquido desvie da câmara. A moldagem por injeção adequada mantém a geometria da peça estável em grandes tiragens de produção.
Mesmo um pequeno flash na borda do pistão pode dificultar a pressão da bomba ou fazer com que ela emperre. Um corpo da bomba deformado pode deixar o ar entrar na câmara de medição, fazendo com que a bomba perca a escorva após algumas pulverizações. Para marcas que utilizam formulações com alto teor de etanol, o plástico também deve resistir ao inchaço ou rachaduras químicas.
A junta e a mola são igualmente importantes. A junta veda a área onde a bomba está fixada ao frasco e a mola fornece a força de retorno após cada pulverização. Ambos devem sobreviver ao contato com óleos perfumados, etanol e óleos essenciais. Uma bomba que funciona em água pode falhar em um concentrado de fragrância agressiva, e é por isso que o teste de compatibilidade de material faz parte do processo de desenvolvimento.
Após a conformação, as peças de alumínio passam por anodização. Este processo eletroquímico cria uma densa camada de óxido na superfície do metal. A camada melhora a dureza, protege contra a corrosão e absorve corante para ouro, prata, preto, ouro rosa ou cores de marcas personalizadas. Para embalagens de perfumes, a anodização é mais do que uma etapa cosmética; é a principal barreira entre o alumínio puro e o meio ambiente.
Um trabalho de anodização deficiente pode causar incompatibilidade de cores, marcas de oxidação ou embotamento da superfície ao longo do tempo. Os compradores devem inspecionar os acabamentos das amostras sob as mesmas condições de luz que usarão no produto final. Um guia para prevenir marcas de oxidação e fricção em colares anodizados explica como a qualidade da superfície é mantida através do manuseio e embalagem.
Para peças metálicas decorativas, um Colar escalonado com perfume anodizado dourado ou prateado mostra como o mesmo substrato de alumínio pode proporcionar acabamentos visuais muito diferentes dependendo do processo de anodização.
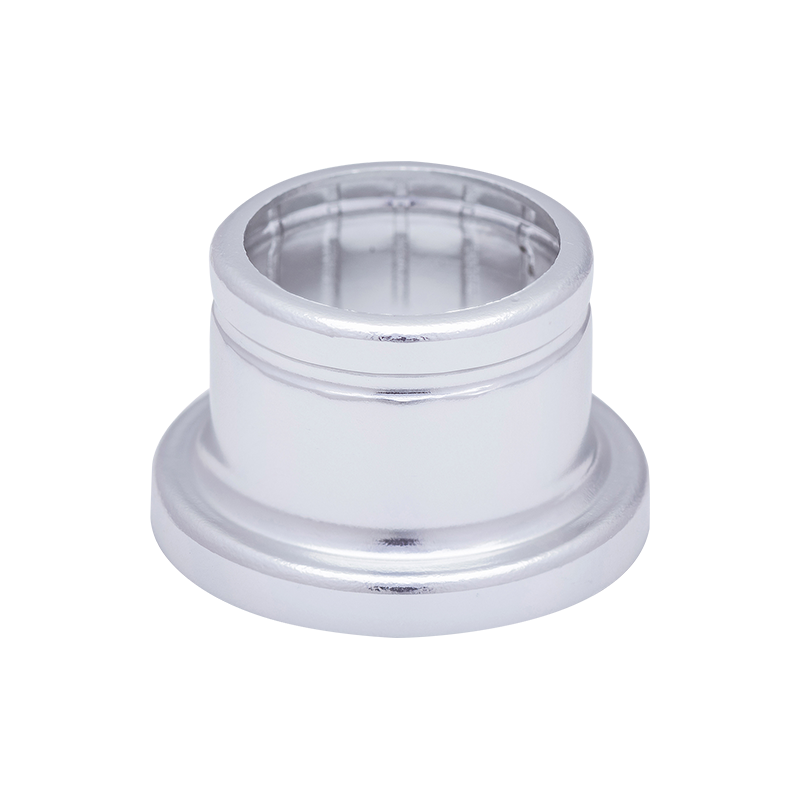 Personalizado XY-ZT-17.3*14DBSNG Ouro/Prata Perfume Cap Colar Colar de alumínio escalonado é especializada em XY-ZT-17.3 * 14DBSNG ouro/prata perfume boné colar de alumínio personalizado e atacado... Ver Produto →
A montagem é onde a precisão se transforma em desempenho. O corpo plástico da bomba é inserido no invólucro de alumínio, a mola e a esfera são colocadas, a haste e o atuador são alinhados e o tubo de imersão é encaixado. O método final de fixação depende do estilo da bomba.
As bombas de crimpagem são pressionadas mecanicamente no gargalo da garrafa de vidro, criando uma vedação através da deformação do metal. As bombas sem crimpagem evitam essa deformação, o que pode simplificar algumas linhas de enchimento, mas requer uma estratégia de vedação diferente. Aparafuse a rosca das bombas no pescoço e são mais fáceis de remover e recolocar.
Para um pescoço de 15mm, um Pulverizador de bomba de névoa fina de perfume frisado de 15 mm com corpo mais curto é uma escolha compacta. Mais detalhes sobre o comportamento desta categoria podem ser encontrados em um visão geral da tecnologia de bomba de crimpagem FEA15 para pulverizadores de perfumes e cosméticos .
 pulverizador da bomba do perfume do friso FEA15 de 15mm para o enchimento automatizado da fragrância Bomba de perfume crimpada de 15 mm de alta consistência com curso mais curto do atuador, otimizada para linhas de engarrafamento automatizadas. Garante dosagem confiável e... Ver Produto →
A montagem automatizada reduz a variação, mas somente se o processo estiver configurado corretamente. A profundidade de crimpagem, o assentamento da mola, a colocação da junta e o alinhamento do atuador devem ser controlados dentro de limites estreitos. Se a crimpagem estiver muito frouxa, a bomba vazará. Se estiver muito apertado, a junta pode ser cortada e a garrafa pode rachar durante a montagem.
A tabela abaixo resume as principais etapas de fabricação, os parâmetros importantes e as falhas que podem ocorrer quando o controle é perdido.
| Palco | Parâmetros principais | Risco de qualidade |
|---|---|---|
| Estampagem de alumínio | Espessura da parede, diâmetro, acabamento superficial | Espessura de parede inconsistente, arranhões, rebarbas |
| Moldagem por injeção | Dimensões da peça, acabamento superficial | Deformação, flash, canais de bico bloqueados |
| Anodização | Espessura da camada de óxido, consistência de cor | Incompatibilidade de cores, má adesão, corrosão |
| Montagem | Profundidade de crimpagem, assentamento da mola, colocação da junta | Vazamento, atuador solto, saída de pulverização inconsistente |
| Teste | Volume principal, força do golpe, padrão de pulverização | Unidades rejeitadas que podem contaminar as linhas de enchimento |
Para fechos tipo parafuso, aplicam-se os mesmos princípios. O invólucro de alumínio pode ter roscas que correspondem a um acabamento padronizado, como 13/415 ou 18/410. Os compradores que precisam entender como esses formatos se comportam na prática podem ler como os pulverizadores de bomba de névoa fina de parafuso de alumínio evoluíram da iteração da tecnologia para o padrão de mercado .
O controle de qualidade na produção de bombas de spray de perfume de alumínio não é uma inspeção final. Isso acontece em estampagem, moldagem, anodização e montagem. Um fabricante com equipe dedicada de controle de qualidade e pesquisa e desenvolvimento pode medir as dimensões dos componentes, testar o volume de pulverização e verificar se há vazamentos antes que a bomba chegue à linha de enchimento.
A XinYe Chemical Sprayer opera três bases de produção que juntas cobrem 100.000 metros quadrados de terreno e 250.000 metros quadrados de área útil, com mais de 600 funcionários. Cerca de 100 funcionários trabalham na gestão da qualidade e no desenvolvimento técnico. A empresa afirma ainda que seu sistema de gestão da qualidade possui certificação ISO9001-2008. A cadeia de fabricação inclui estampagem de alumínio, moldagem por injeção, anodização de alumínio e montagem automatizada, o que oferece aos compradores uma única fonte responsável por componentes críticos da bomba.
Ao avaliar fornecedores, verifique estes pontos:
Compreender o processo de fabricação coloca essas questões em contexto. Uma bomba que falha nos testes geralmente não é um defeito aleatório; é o resultado de um problema de tolerância na estampagem, moldagem ou montagem. Ao fazer as perguntas certas, os compradores podem escolher um fornecedor cujo processo seja tão preciso quanto a própria bomba.
 XY-PT-⊘13AB 13mm crimp perfume bomba de névoa fina pulverizador tipo curto
 XY-PT-⊘13CAMG 13mm crimp perfume bomba de névoa fina pulverizador tipo mais curto
 XY-PT-⊘15JDGB 15mm crimp perfume bomba de névoa fina pulverizador tipo alto
 XY-PT-⊘15JDAB 15mm crimp perfume bomba de névoa fina pulverizador tipo curto
 XY-PT-⊘15ABMG 15mm crimp perfume bomba de névoa fina pulverizador tipo curto
 XY-PT-⊘15CAMG 15mm crimp perfume bomba de névoa fina pulverizador tipo mais curto
 XY-PT-⊘20MGBMG 20mm crimp perfume bomba de névoa fina pulverizador tipo superior com descarga maior
Telefone: +86-13812990918
Telefone: +86-512-58962260
Endereço: No.3, Xiangqun Road, Leyu, Zhangjiagang.


 English
 русский
 Español
 عربى
 Português
