Article Directory
Um frasco de eau de parfum de 50 ml com uma dose de 0,07 ml por golpe muda sua sensação de pulverização quando o débito cardíaco varia em 0,01 ml. Esse desvio raramente é um problema de fórmula ou de componente. É um problema de montagem, decidido pela forma como o ferrolho é cravado, como a haste e a gaxeta estão assentadas e a profundidade do tubo de imersão na garrafa.
A montagem automática melhora a consistência da fabricação da bomba de spray de perfume porque substitui o julgamento do operador pela força medida, curso medido e profundidade medida em cada unidade e, em seguida, registra o resultado. Um crimpador manual reproduz um fechamento de ponteira em aproximadamente 0,10 a 0,15 mm; uma estação de crimpagem servo em uma linha indexada é especificada para manter a mesma dimensão dentro de 0,05 mm e verifica cada peça em vez de cada centésima peça.
organizou a produção em torno dessa lógica desde 2006, executando estampagem de alumínio, moldagem por injeção, anodização de alumínio e montagem automatizada em três bases em Zhangjiagang e Huai'an, com mais de 600 funcionários e cerca de 100 funcionários técnicos e de qualidade.
A montagem automática controla quatro variáveis ao mesmo tempo: geometria de crimpagem, profundidade de assentamento da haste, profundidade de inserção do tubo de imersão e ajuste entre o colar e o gargalo da garrafa. Cada um é medido em décimos de milímetro e cada um alimenta diretamente a dose por curso e taxa de vazamento.
A consistência da montagem é a capacidade de uma linha de produção de reproduzir a mesma geometria da bomba e a mesma saída de curso, peça após peça, medida como um coeficiente de variação em uma amostra, em vez de uma única leitura de aprovação ou falha.
Tome primeiro a geometria de crimpagem. A ponteira é comprimida no pescoço para que a junta seja comprimida em uma faixa de vedação. Aperte muito pouco e a embalagem perde peso em um teste de evaporação de 48 horas; aperte demais e o colar se deforma, de modo que o atuador emperra e a mola de retorno não consegue redefinir o pistão de maneira limpa. Uma cabeça de crimpagem monitorada mede a força de fechamento e o diâmetro final da saia em cada curso, de modo que o mesmo aperto cai na junta de cada unidade.
O assentamento da haste e a profundidade do tubo de imersão seguem a mesma regra. Uma haste pressionada 0,05 mm com muita profundidade aumenta o atrito contra o alojamento; um tubo de imersão cortado com 1 mm de comprimento aspira ar no final do frasco em vez de perfume. Estações automáticas cortam em um comprimento programado e pressionam até uma profundidade programada, depois verificam com uma câmera ou sensor de deslocamento antes que a peça prossiga.
 Fornecedores de bombas de crimpagem FEA15 A bomba de crimpagem FEA15 é uma bomba de spray selada para frascos de perfume ou outros recipientes de líquidos. Fabricado em alumínio e plástico, é adequado para selagem manual ou mecânica ... Ver Produto →
A montagem da bancada perde consistência em três locais previsíveis: força de crimpagem aplicada manualmente, profundidade de assentamento avaliada pelo tato e inspeção reduzida à amostragem. O projeto da bomba não muda, mas a distribuição em torno do projeto sim.
O volume é tão importante quanto a precisão. Uma estação de bancada produz algumas centenas de bombas por turno, de modo que uma tendência de defeito só aparece depois de vários milhares de unidades terem sido embaladas. Uma linha indexada a 60 índices por minuto produz 1.440 bombas por hora, o que significa que um desvio na compressão da junta se torna visível em minutos e pode ser corrigido antes que o lote seja concluído.
Uma linha automatizada de bombas de perfume executa cinco estágios em sequência: alimentação e orientação, submontagem, corte e inserção do tubo de imersão, crimpagem servo e verificação de dosagem e vazamento em linha.
A dose por passagem é o primeiro número auditado por uma marca de fragrância, à frente do padrão de pulverização e da força de atuação. Em uma verificação de 100 tempos, uma bomba de crimpagem FEA15 montada automaticamente mantém a saída dentro de uma janela de mais ou menos 5% em torno da dose nominal, enquanto a montagem em bancada dos mesmos componentes geralmente se espalha por 10 a 15%.
A razão é mecânica, não estatística. A dose depende do volume varrido pelo pistão, que depende da profundidade de assentamento da haste e da pré-carga da mola, que depende da profundidade da prensa e da altura de crimpagem. Quando essas três dimensões são mantidas por servos e verificadas em cada unidade, a distribuição da dose se estreita e o valor nominal definido pelo bico e pela câmara do pistão permanece onde o projeto o colocou. As famílias de bombas helicoidais como 13/415, 15/415 e 18/415 seguem o mesmo padrão: uma vez que o engate da rosca e a compressão da gaxeta são repetíveis, a bomba se comporta como a amostra que foi aprovada.
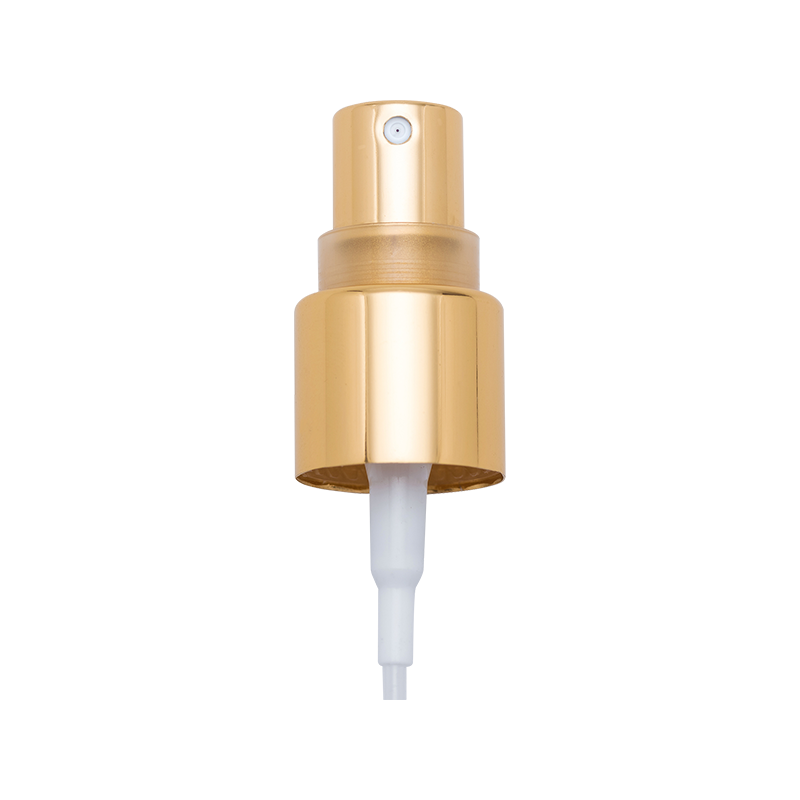 Pulverizador de bomba de névoa fina de perfume com parafuso de 18 mm XY-LK-18/415 O Pulverizador de Bomba de Névoa Fina de Perfume de Parafuso de 18mm é um componente dispensador de engenharia de precisão projetado para a aplicação controlada de fragrâncias líquidas e cosméticos. Ver Produto →
O ajuste do colarinho e do pescoço decide se uma bomba pode ser montada automaticamente. Um colar escalonado mantido dentro de uma janela de concentricidade de 0,10 mm e um gargalo de garrafa com acabamento em 13/415 ou 15/415 dentro do desenho do vidreiro irá indexar no ninho sem emperrar; um colar de 0,3 mm fora do círculo interromperá a linha.
| Parâmetro | Janela automática | Propagação de banco | Efeito quando excedido |
| Diâmetro da saia de crimpagem | mais ou menos 0,05 mm | 0,10 a 0,15mm | O aperto da junta varia, a perda por evaporação aumenta |
| Altura de crimpagem | mais ou menos 0,10 mm | 0,20 a 0,30 mm | O atuador fica preso ou os assentos do colar estão soltos |
| Profundidade de assentamento da haste | mais ou menos 0,05 mm | mais ou menos 0,15 mm | Mudanças de fricção, mudanças de dose |
| Concentricidade do colar | 0,10mm total | 0,25mm total | O alimentador emperra, a tampa não assenta |
| Acabamento do pescoço (13/415, 15/415, 18/415) | Por desenho do vidreiro | Varia de acordo com a cavidade do molde | A bomba não crimpará em quadrado |
| Comprimento do tubo de imersão | mais ou menos 0,5 mm | mais ou menos 1,5 mm | Ar aspirado antes que a garrafa esteja vazia |
As tolerâncias se acumulam, de modo que o fabricante da bomba precisa segurar a metade mais apertada do conjunto. Quando o colar, a tampa de alumínio e a bomba vêm de uma única fábrica, uma alteração do diâmetro do colar pode ser testada na bomba no mesmo dia, em vez de esperar por uma remessa de terceiros. As dimensões do colarinho e do pescoço também são significativas apenas em relação a um acabamento definido, e é por isso que os compradores devem anexar o desenho do pescoço ao pedido da bomba em vez de nomear uma série, conforme explicado neste guia para padrões de tolerância de colar de perfume .
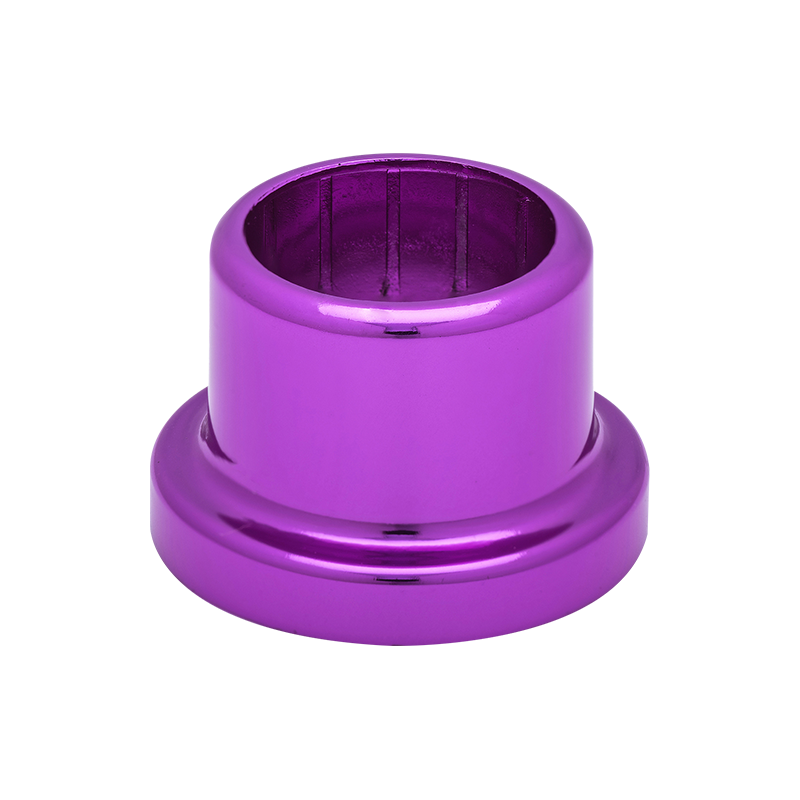 Colar cosmético de alumínio do perfume de XY-ZT-17.05*15.6 22.8*4 com etapa Este produto é um colar de alumínio liso projetado para embalagens de cosméticos ou perfumes. Com diâmetro de 22,8 mm e altura de 4 mm, apresenta um design escalonado que... Ver Produto →
Solicite ao fornecedor três documentos antes do primeiro pedido: um estudo de capacidade de dose em 100 bombas consecutivas, um gráfico de controle do diâmetro de crimpagem com limites superior e inferior e um relatório de teste de vazamento ou perda de peso. Uma fábrica que executa montagem automatizada pode produzir todos os três a partir de dados de produção em tempo real, em vez de um lote de amostra escolhido a dedo.
Em seguida, verifique onde os componentes são feitos. Quando a montagem da bomba, a estampagem de alumínio, a moldagem por injeção e a anodização ficam dentro de uma planta, uma alteração de tolerância em um colar ou tampa pode ser validada em relação à bomba em um dia. Essa integração é o que torna uma janela de 0,05 mm prática e não teórica, e é a razão pela qual o ferramental interno é importante quando uma marca muda o gargalo de uma garrafa ou o acabamento de uma tampa.
Com um desvio de dosagem de 1% em um pedido de 100.000 unidades, 1.000 bombas fornecem um spray que a marca nunca aprovou, e essas unidades surgem como reclamações dos consumidores, em vez de rejeições de linha.
ficam fora da meta sensorial aprovada para cada 1% de desvio de dosagem em um pedido de 100.000 unidades.
Montagem automática, inspeção automática e um sistema de qualidade documentado abordam essa aritmética diretamente. A XinYe executa a produção de acordo com a ISO 9001 e utiliza equipamentos automatizados de produção e inspeção em suas linhas de bombas, colares e tampas, abrangendo bombas de crimpagem FEA13, FEA15, FEA18 e FEA20, bombas sem crimpagem e bombas de parafuso 12/415 a 18/415, além de colares e tampas de alumínio personalizados feitos no mesmo local.
Para os compradores, a conclusão prática é curta: especifique a janela de tolerância, não apenas o modelo da bomba, e solicite os dados de produção que comprovem que a linha pode suportá-la.
Isso muda a distribuição, não o design. Uma bomba de crimpagem FEA15 com uma dose nominal de 0,07 ml lê aproximadamente 0,066 a 0,074 ml em 100 unidades consecutivas de uma linha automatizada, contra 0,060 a 0,080 ml da montagem em bancada. O padrão de névoa, o ângulo de ruptura e a força de atuação permanecem dentro da mesma especificação.
O cruzamento é impulsionado pela amortização das ferramentas e não por um mínimo fixo. Uma ferramenta de crimpagem, conjunto de alimentação e encaixe para um tamanho de bomba geralmente recuperam seu custo quando a carga de ferramentas por unidade cai abaixo do custo de mão de obra por unidade, o que para uma bomba de parafuso 15/415 geralmente acontece entre 20.000 e 50.000 unidades de um único SKU. Abaixo dessa faixa, uma prensa semiautomática com ninho de crimpagem fixo é a rota mais econômica.
Sim, se for projetado para alimentação. Colares escalonados, colares com ranhura, colares em relevo e tampas retas de alumínio funcionam automaticamente quando possuem um chanfro de entrada, uma janela de concentricidade de 0,10 mm e uma pista de alimentação adequada ao seu diâmetro externo. Formas personalizadas sem esses recursos são carregadas manualmente, o que reintroduz a variação que a linha foi construída para remover.
Referência três. ISO 2859-1 para plano amostral e níveis de AQL; ISO 9001 para o sistema de qualidade do fornecedor, mantido pela XinYe; e ISO 22716 quando o produto envasado é um cosmético, porque rege o ambiente de envase que a bomba deve sobreviver. Adicione o desenho do pescoço do vidreiro, uma vez que as dimensões da crimpagem só são significativas em relação a um acabamento definido de 13/415, 15/415 ou 18/415.
 XY-PT-⊘13AB 13mm crimp perfume bomba de névoa fina pulverizador tipo curto
 XY-PT-⊘13CAMG 13mm crimp perfume bomba de névoa fina pulverizador tipo mais curto
 XY-PT-⊘15JDGB 15mm crimp perfume bomba de névoa fina pulverizador tipo alto
 XY-PT-⊘15JDAB 15mm crimp perfume bomba de névoa fina pulverizador tipo curto
 XY-PT-⊘15ABMG 15mm crimp perfume bomba de névoa fina pulverizador tipo curto
 XY-PT-⊘15CAMG 15mm crimp perfume bomba de névoa fina pulverizador tipo mais curto
 XY-PT-⊘20MGBMG 20mm crimp perfume bomba de névoa fina pulverizador tipo superior com descarga maior
Telefone: +86-13812990918
Telefone: +86-512-58962260
Endereço: No.3, Xiangqun Road, Leyu, Zhangjiagang.


 English
 русский
 Español
 عربى
 Português
